ロウ付けとは?溶接やはんだとの決定的な違いと失敗を防ぐ接合の極意
📌 【この記事の重要ポイントまとめ】
- 要点1:ロウ付けとは、母材を溶かさずに450℃以上の融点を持つロウ材(溶加材)を毛細管現象で隙間に流し込み、分子間引力と相互拡散で強固に接合する技術です。
- 要点2:溶接(母材自体を溶かす接合)やはんだ付け(450℃未満の低温接合)と明確に異なり、接合部設計を最適化すれば「母材を超える引張強度」を発揮します。
- 要点3:作業成功の絶対条件は「0.03〜0.15mm前後の適正クリアランス」「酸化皮膜を除去するフラックスの適切な加熱」、そして「母材の熱でロウを吸わせるバーナーワーク」にあります。
【基礎知識】ロウ付けとは?母材を溶かさない金属接合技術の仕組みと理由
ロウ付けとは、接合したい金属部材(母材)よりも融点の低い合金(ロウ材)を熱で溶かし、部材同士の微細な隙間に浸透させて一体化させる金属接合技術です。英語では「Brazing(ブレイジング)」と呼ばれ、日本産業規格(JIS)や国際標準化機構(ISO)においても明確に定義されています。
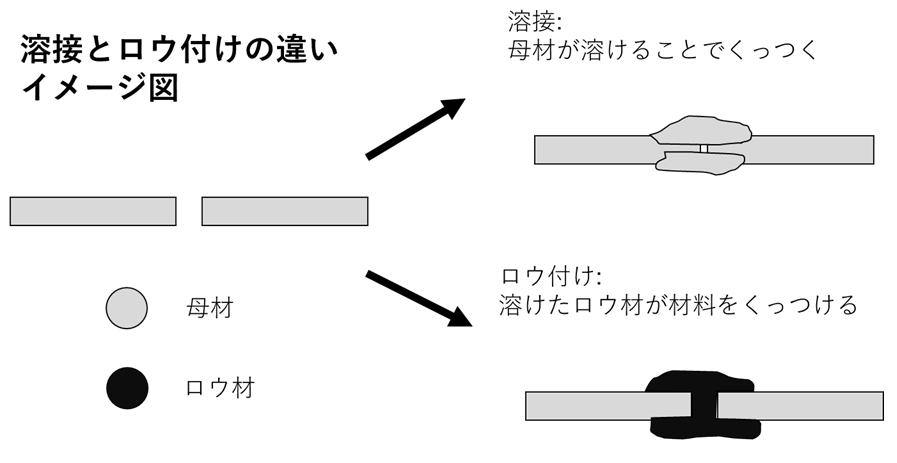
溶接のイメージとして強い「火花を散らしながら母材同士をドロドロに溶かして混ぜ合わせる」手法とは根本から異なります。ロウ付けの最大の特徴は、母材そのものを溶融させない点にあります。木工における接着剤の塗布に似たイメージを持たれがちですが、分子レベルでの結合状態は接着剤とはまったくの別物です。
母材を溶かさないにもかかわらず、なぜ車輪の衝撃や配管の高圧に耐えうる結合力が生まれるのか。その理由は、物理化学的な「濡れ(ウェッティング)」と「原子の相互拡散」、そして「毛細管現象」の連鎖にあります。
清浄な金属表面に溶けたロウ材が接触すると、液体が表面にすっと広がる「濡れ」が発生します。接合部が適正な隙間(クリアランス)に保たれていると、液体が自ら細い隙間へと吸い込まれていく毛細管現象が働き、重力に逆らってでも奥深くまでロウ材が引き込まれます。さらに、加熱された母材と液体ロウ材の境界面では、双方の金属原子が互いの結晶格子内へと移動し合う「相互拡散」が起こり、境界部に強固な合金層が形成されます。これが、母材を溶融させずとも破壊試験で母材側がちぎれるほどの接合強度が得られる理由です。

【徹底比較】ロウ付け・溶接・はんだ付けの違い|強度や温度の決定打
金属を接合する三大プロセスである「溶接」「ロウ付け」「はんだ付け」。これらはいずれも溶融結合のカテゴリーに属しますが、温度帯と母材の溶融有無によって明確に棲み分けられています。
最大の境界線は、作業温度450℃のラインにあります。JIS規格等の技術的定義において、融点が450℃以上のロウ材を用いる接合を「硬ろう付け(ロウ付け/Brazing)」、450℃未満のロウ材を用いる接合を「軟ろう付け(はんだ付け/Soldering)」と分類します。電子基板の実装に使われる錫・銀・銅系のはんだ(融点約217℃前後)は後者の代表格です。一方で、母材そのものを数千℃の局所アーク熱やレーザーで溶融させるのが一般的なアーク溶接(Welding)です。
| 項目 | ロウ付け(硬ろう) | はんだ付け(軟ろう) | 溶接(アーク・TIG等) |
|---|---|---|---|
| 作業温度帯 | 約600℃〜900℃(450℃以上) | 約180℃〜250℃(450℃未満) | 1,500℃〜3,000℃以上(母材融点) |
| 母材の溶融 | 溶かさない | 溶かさない | 母材ごと溶融させて混ざる |
| 引張せん断強度 | 極めて高い(250〜450 MPa級) | 低い(30〜60 MPa程度) | 母材同等〜それ以上(400〜600 MPa超) |
| 母材への熱影響・歪み | 中程度(全体加熱で歪みを抑制可能) | 極小(熱変形はほぼ皆無) | 極大(局所急熱・急冷による歪み大) |
| 異種金属の接合 | 非常に得意(鉄×銅、真鍮×SUS等) | 可能(ただし構造材強度は不可) | 困難(金属間化合物の脆化リスク) |
| 主な用途 | エアコン・冷媒配管、超硬工具、精密金物 | 電子基板の実装、電気配線の導通結線 | 建築鉄骨、造船、自動車フレーム、圧力容器 |
工業用精密部品の接合を手がける専門メーカー・チトセ工業の公開技術データでも指摘されている通り、「接合部のラップ幅(重なりしろ)を板厚の3倍程度確保した継手設計を行えば、母材破断に至る強度を容易に叩き出せる」のがロウ付けの圧倒的な実力です。「はんだ付けの延長線上にある軟弱な接合」と見なすのは完全な誤解と言えます。
【種類と選び方】ロウ材の種類と融点一覧|銀ロウから高周波ロウ付けまで
ロウ付けの品質と仕上がりを左右する最大の要素が「ロウ材(Filler Metal)」の選定です。接合する母材の材質、必要とされる強度、使用環境の耐食性に応じて最適な合金を選択しなければなりません。
現場で多用される主要なロウ材の特性と融点データは次の通りです。
- 銀ロウ(BAg系):融点約600℃〜750℃。銀(Ag)を主成分に銅や亜鉛を配合した合金。流動性が抜群で濡れ性が極めて高く、鉄、ステンレス、真鍮、銅など幅広い金属を高強度で接合できます。ホビーから航空宇宙まで標準として使われますが、銀相場に価格が左右されるのが難点です。
- 黄銅ロウ(真鍮ロウ/RBCuZn系):融点約850℃〜900℃。銅と亜鉛の合金で安価。鉄鋼構造物や自転車フレームの接合などに用いられますが、融点が高いため母材が赤熱するまで加熱する必要があり、母材の熱劣化に注意を要します。
- リン銅ロウ(BCuP系):融点約640℃〜800℃。銅(Cu)に少量のリン(P)を添加した合金。リン自身が還元作用を持つため、銅と銅の接合時にフラックスが一切不要という大きな実務的メリットを持ちます。エアコンの冷媒銅配管や給湯器の配管接合において業界標準となっています。
- アルミロウ(BA1Si系):融点約580℃前後。母材であるアルミニウムの融点(約660℃)とロウ材の融点差がわずか80℃前後しかないため、極めてシビアな温度管理が求められる難易度の高いロウ材です。
また、近年の自動車部品や半導体製造装置の現場では、バーナーではなく電磁誘導加熱を利用した「高周波ロウ付け(IHロウ付け)」が主流となっています。接合部位のみを秒単位でピンポイント加熱し、不活性ガス雰囲気炉や真空チャンバー内で酸化をシャットアウトしながら自動ロウ付けを行うことで、人為的なムラを排除した高強度接合が実現されています。

【実践ガイド】ロウ付けのやり方・手順とバーナーワークのコツ
初心者がロウ付けに挑戦する際、最も頻発するのが「ロウ材が玉になって転がり落ちる」「接合部に全く吸い込まれない」というトラブルです。これらを防ぐための黄金手順とバーナーワークの技術的ポイントを解説します。
確実な接合を成功させるための標準手順は、以下の5ステップに集約されます。
- 表面清浄化と脱脂・脱膜:接合部の油分やサビ、酸化皮膜をサンドペーパー(#240〜#400)で完全に削り落とし、パーツクリーナー等で脱脂します。汚れが分子1層でも残っていればロウ材は濡れ広がりません。
- クリアランス(隙間)の調整:毛細管現象が最も強力に働く隙間幅は0.03mm〜0.15mmです。広すぎると毛管圧が働かずロウが落ち、密着しすぎるとロウが侵入できません。
- フラックスの適切な塗布:接合部全体にペースト状のフラックスを薄く均一に塗ります。フラックスは加熱中の金属酸化を防ぎ、表面張力を落として濡れを促進する必須薬剤です。
- 母材の予熱加熱(バーナーワーク):炎の外炎部(最も温度が高い部分)を使い、接合部全体を円を描くように均等に加熱します。
- ロウ材の供給(差し込み):母材が適正温度(銀ロウならうっすらと赤み帯びる程度)に達したら、ロウ棒を隙間に当てて母材の伝熱だけで溶かします。
- 冷却と残渣洗浄:自然放熱後にぬるま湯やブラシで残ったフラックスを完全に洗い流します。フラックス残渣は強酸性・腐食性を持つため放置は厳禁です。
現場のプロが徹底している最大のコツは、「バーナーの炎でロウ材を直接炙って溶かさない」ことです。ロウ材を炎で直接溶かすと、接合部の母材がまだ冷えているため、溶けたロウが表面張力で丸まり「ダマ」になって弾かれます。炎はあくまで母材を温めるために使い、「十分に熱せられた母材の熱でロウ材がジュワッと吸い込まれる状態」を作るのが鉄則です。
難易度が高い「真鍮とステンレス」の異種金属接合では、熱伝導率の大きな違いを意識する必要があります。熱が逃げやすい真鍮側に炎を7割、熱がこもりやすいステンレス側に炎を3割当てる意識で加熱し、ステンレス専用の強力なフッ化物配合フラックスを用いるのが成功への近道です。
【実態検証】現場職人やDIY愛好家の生の声と失敗する原因・対策
YouTubeの彫金・金属加工チャンネル『彫金とCNCのDIYチャンネル』をはじめとするメイカーズコミュニティや知恵袋の相談コーナーには、日夜ロウ付けの失敗に関する悲痛な相談が寄せられています。
現場検証から浮き彫りになった「失敗の3大原因」と、そのリアルな対処法を整理しました。
第1の失敗は「過加熱によるフラックスの炭化・失活」です。ネット上の相談で「ロウを流そうとしたら表面が黒く焦げて全くロウが乗らなくなった」という事例の大半がこれに該当します。フラックスは規定の耐熱温度(銀ロウ用で約800℃前後)を超えて炙りすぎると、ガラス状に結晶化・炭化してしまい、酸素を遮断するどころか強力な絶縁皮膜となってロウを跳ね返します。焦げ付いてしまった場合は、酸洗いを行って最初からやり直すしかありません。薄暗い環境で作業し、母材の変色度合い(暗赤色)を肉眼で確認できる環境を整えることが推奨されます。
第2の失敗は「接合部の温度ムラ」です。「片側のパイプにばかりロウがこびりつき、もう片方の隙間に流れてくれない」というケースです。ロウ材には「最も温度が高い部位に向かって流れる」という物理的性質があります。奥まで流し込みたいときは、ロウ材を差し込む側ではなく、反対側の隙間の奥をバーナーで狙い撃ちにして加熱することで、ロウ材を自ずと奥へ誘導することができます。
第3の失敗は「家庭用ガスバーナーの火力不足」です。ホームセンターで販売されているカセットコンロ用ボンベ(CB缶)のバーナーは、小さな真鍮線細工には使えますが、肉厚なステンレス配管や真鍮ブロックには熱量が追いつきません。熱が母材全体に奪われて接合部がロウの融点に到達する前に母材全体が激しく酸化します。一定以上の体積がある母材には、プロパン配合のハイパワーバーナー(ねじ込み式OD缶バーナー)やアセチレン・酸素バーナーの導入が不可欠です。
一般に知られていない盲点とメリット・デメリットの真実
工業製品の設計やDIYの現場において、ロウ付けには他の工法では代替できない絶大な強みがある一方、知っておくべき明確な限界も存在します。
最大のメリットは、「融点や性質が全く異なる金属同士を接合できる」点です。例えば、切削工具で使われる「極めて硬いが脆い超硬合金チップ」を「強靭な炭素鋼シャンク」に固定する接合は、溶接では熱割れや脆弱な金属間化合物が生じるため事実上不可能です。母材を溶かさないロウ付けだからこそ、安定した密着強度を実現できます。さらに、毛細管現象で隙間全体がロウで埋まるため、気密性・水密性に優れ、エアコンや冷蔵庫の冷媒配管のように「絶対にガス漏れが許されない配管継手」には最適な工法となっています。
一方で、見落とされがちなデメリットが「耐熱限界の低さ」と「継手設計の制約」です。ロウ材自体の融点が600℃〜800℃程度であるため、運転温度が400℃を超えるような高温配管やタービン周辺部には使えません。また、板材同士を突き合わせて端面だけで接合する「突合せ継手(バットジョイント)」では、接合面積が小さすぎて本来の強度を発揮できず、衝撃で簡単に破断します。ロウ付けで強度を出すには、重ね継手(ラップジョイント)やソケット継手のように「面と面を重ね合わせて接触面積を稼ぐ設計」が構造上必須となります。
【プロの結論】ロウ付けを選ぶべき加工条件とおすすめできないケースの判断基準
ものづくり現場における工法選定において、ロウ付けを選択すべきかどうかの明確な判断基準を提示します。
【ロウ付けを選択すべき理想的なケース】
- 銅と真鍮、鉄とステンレスなど、異種金属同士を接合したい場合
- 薄板や精密パイプなど、溶接の熱を入れると母材が歪んだり穴が空いてしまう場合
- 高圧ガス配管や空調配管のように、気密性・耐圧性と確実な液密性が求められる場合
- 複数の微細部品を炉内で一度に接合する、多点同時接合を行いたい場合
【ロウ付けをおすすめできない・溶接等を検討すべきケース】
- 接合面積が稼げず、厚板の突合せだけで大荷重を支える大型構造物(アーク溶接が適正)
- 完成品が400℃以上の継続的な高熱環境に晒される部位
- フラックスの洗浄が構造上不可能で、内部腐食のリスクを排除できない中空部品
- ロウ材コスト(特に銀ロウ)を極限まで抑えたい大量生産の単純鉄鋼部品
【ロー 付け と は】に関するよくある質問(FAQ)
Q1:家庭用のカセットコンロ用トーチバーナーでもロウ付けはできますか?
A1:薄い真鍮板や細い銅線(直径2〜3mm程度)の銀ロウ付けであれば十分に可能です。ただし、板厚が1.5mmを超える金属板や熱伝導率の高い真鍮の塊、ステンレスなどは熱が周囲に逃げてしまい、ロウ材が溶ける650℃以上に達しません。その場合はプロパン高火力バーナーやアセチレンバーナーが必要です。
Q2:フラックスを使わずに銀ロウ付けをすることはできますか?
A2:大気中での作業では不可能です。金属は加熱すると一瞬で表面に強固な酸化皮膜を形成し、これがロウ材を完全に弾いてしまいます。例外として、真空炉や還元ガス雰囲気炉の中で行う特殊な工業用炉中ロウ付け、あるいはリンを自己脱酸剤として含む「リン銅ロウ」で銅同士を接合する場合のみ、フラックスなしでの施工が可能です。
Q3:ロウ付けした接合部は、経年劣化で自然に剥がれることはありますか?
A3:適切なクリアランスで相互拡散層が形成されていれば、接着剤のように自然剥離することはありません。ただし、施工後に残留したフラックスの洗浄を怠ると、吸湿して強酸性化し、数年単位で母材とロウの境界面を腐食させて剥離・破損を引き起こす原因になります。作業後の完全洗浄が寿命を左右します。
Q4:電気工事に使う「はんだごて」で銀ロウは溶かせますか?
A4:絶対に溶かせません。一般的なはんだごての到達温度は350℃〜450℃程度ですが、銀ロウの溶融には650℃〜750℃以上の熱が必要です。必ずガスバーナーや高周波誘導加熱装置などの専用加熱器具を使用してください。
まとめ:今後の動向と失敗しないための判断基準
母材を溶かさずに強固な一体化を果たすロウ付けは、古代の技法でありながら、先端産業の軽量化・高機能化に欠かせない金属接合技術です。電気自動車(EV)の冷却配管やパワー半導体のヒートシンク接合など、高熱を嫌う精密領域では高周波化や自動ロボット化を伴いながら技術革新が加速しています。
手動でのバーナーロウ付けであっても、原理原則は不変です。「接合面の脱脂と酸化膜除去」「0.1mm前後のクリアランス」「適切なフラックス塗布」「母材の均一加熱による毛細管現象の誘発」というステップを徹底すれば、初心者であっても工業規格に耐えうる強度を手に入れることができます。自身の作りたい部材の形状や金属の性質を見極め、溶接やはんだ付けとの違いを理解した上で最適な金属接合を選択してください。 (出典: ロー 付け と は(Yahoo!ニュース))
毎日更新されるトレンド情報を分析・発信中。役立つ裏技やおすすめ情報を分かりやすく紹介します。